گرایش ریختهگری چیست؟
گرایش ریختهگری یکی از شاخههای صنعتی و کاربردی مهندسی مواد و متالورژی است که به تولید قطعات فلزی از طریق ذوب، انتقال مذاب، پرکردن قالب و انجماد کنترلشده میپردازد.
در این فرایند، فلز یا آلیاژ ذوب شده، وارد قالبی با شکل مشخص میشود و پس از انجماد، قطعه مورد نظر را ایجاد میکند. با این حال، ریختهگری فقط به ذوب فلز و ریختن آن داخل قالب محدود نیست.
یک مهندس ریختهگری باید بتواند میان عوامل زیر ارتباط برقرار کند:
- ترکیب شیمیایی آلیاژ
- نوع کوره و روش ذوب
- دمای مذاب
- کیفیت متالورژیکی مذاب
- جنس و طراحی قالب
- جریان مذاب
- انتقال حرارت
- جوانهزنی و رشد دانهها
- انقباض انجمادی
- طراحی سیستم راهگاهی
- طراحی تغذیه
- تنشهای حرارتی
- عیوب داخلی و سطحی
- عملیات حرارتی
- خواص نهایی قطعه
هدف اصلی مهندسی ریختهگری، تولید قطعهای سالم با ترکیب، ابعاد، ریزساختار و خواص مورد انتظار و در عین حال کاهش ضایعات، مصرف انرژی و هزینه تولید است.
تفاوت مهندس ریختهگری با اپراتور یا کارگر ذوب چیست؟
اپراتور ذوب یا ریختهگری مسئول اجرای بخشی از فرایند تولید بر اساس دستورالعمل مشخص است؛ اما مهندس ریختهگری وظیفه طراحی، کنترل، تحلیل و بهینهسازی فرایند را بر عهده دارد.
وظایف مهندس ریختهگری ممکن است شامل موارد زیر باشد:
- انتخاب آلیاژ مناسب
- طراحی سیستم راهگاهی
- طراحی تغذیه
- تعیین دمای بارریزی
- انتخاب روش قالبگیری
- کنترل ترکیب شیمیایی مذاب
- انتخاب مواد قالب و ماهیچه
- کنترل جوانهزایی و اصلاح مذاب
- شبیهسازی پرشدن و انجماد
- تحلیل عیوب
- طراحی عملیات حرارتی
- کنترل کیفیت قطعات
- افزایش بازده ریختگی
- کاهش مصرف انرژی و مواد
- مستندسازی فرایند تولید
تجربه کارگاهی برای مهندس ریختهگری اهمیت زیادی دارد؛ اما این تجربه باید بر پایه دانش انجماد، انتقال حرارت، متالورژی و کنترل فرایند تفسیر شود.
چرا ریختهگری یکی از مهمترین روشهای تولید است؟
بسیاری از قطعات صنعتی دارای هندسههایی هستند که تولید آنها با ماشینکاری، شکلدهی یا جوشکاری دشوار یا بسیار پرهزینه است.
ریختهگری امکان تولید قطعات زیر را فراهم میکند:
- قطعات با هندسه پیچیده
- قطعات دارای حفره و کانال داخلی
- قطعات بسیار کوچک
- قطعات چندتنی
- قطعات نزدیک به شکل نهایی
- قطعات یکپارچه
- محصولات با تیراژ کم یا انبوه
- قطعات ساختهشده از آلیاژهای دشوارشکلدهی
بلوک موتور، پوسته گیربکس، شیرآلات صنعتی، پروانه پمپ، پره توربین، چرخ قطار، قطعات معدنی، ایمپلنتهای فلزی و بسیاری از تجهیزات نیروگاهی با استفاده از روشهای مختلف ریختهگری تولید میشوند.
انجماد تقریباً در مسیر تولید بسیاری از محصولات فلزی نقش دارد و موضوعاتی مانند انتقال حرارت، جریان سیال، جوانهزنی، رشد دندریتی، جدایش و تخلخل را شامل میشود. مرجع علمی NIST درباره انجماد
مراحل اصلی تولید یک قطعه ریختگی
مسیر عمومی تولید قطعات ریختگی بهصورت زیر است:
طراحی قطعه
↓
انتخاب آلیاژ
↓
انتخاب روش ریختهگری
↓
طراحی الگو، قالب و ماهیچه
↓
طراحی سیستم راهگاهی و تغذیه
↓
ذوب و آمادهسازی مذاب
↓
بارریزی
↓
پرشدن قالب
↓
انجماد و سردشدن
↓
خروج قطعه از قالب
↓
تمیزکاری و جداسازی سیستم راهگاهی
↓
عملیات حرارتی و پرداخت
↓
بازرسی و کنترل کیفیت
هر خطا در یکی از این مراحل میتواند در محصول نهایی بهصورت عیبی سطحی، ابعادی، متالورژیکی یا داخلی ظاهر شود.
مهمترین روشهای ریختهگری
ریختهگری در قالب ماسهای
ریختهگری ماسهای یکی از رایجترین روشهای تولید قطعات فلزی است. در این روش، حفره قالب در مخلوط ماسه و مواد چسباننده ایجاد میشود.
قالب ماسهای ممکن است با استفاده از سیستمهای مختلف ساخته شود:
- ماسهتر
- ماسه رزینی
- فرایند پوستهای
- جعبه سرد
- قالبهای بدون پخت
- قالبهای سختشونده با گاز
مزایای ریختهگری ماسهای عبارتاند از:
- قابلیت تولید قطعات بزرگ
- امکان ریختهگری آلیاژهای مختلف
- هزینه ابزار کمتر نسبت به قالبهای فلزی
- انعطافپذیری در طراحی
- مناسببودن برای تیراژهای متفاوت
محدودیتهای آن میتواند شامل کیفیت سطح پایینتر، تلرانس ابعادی محدودتر و نیاز بیشتر به تمیزکاری باشد.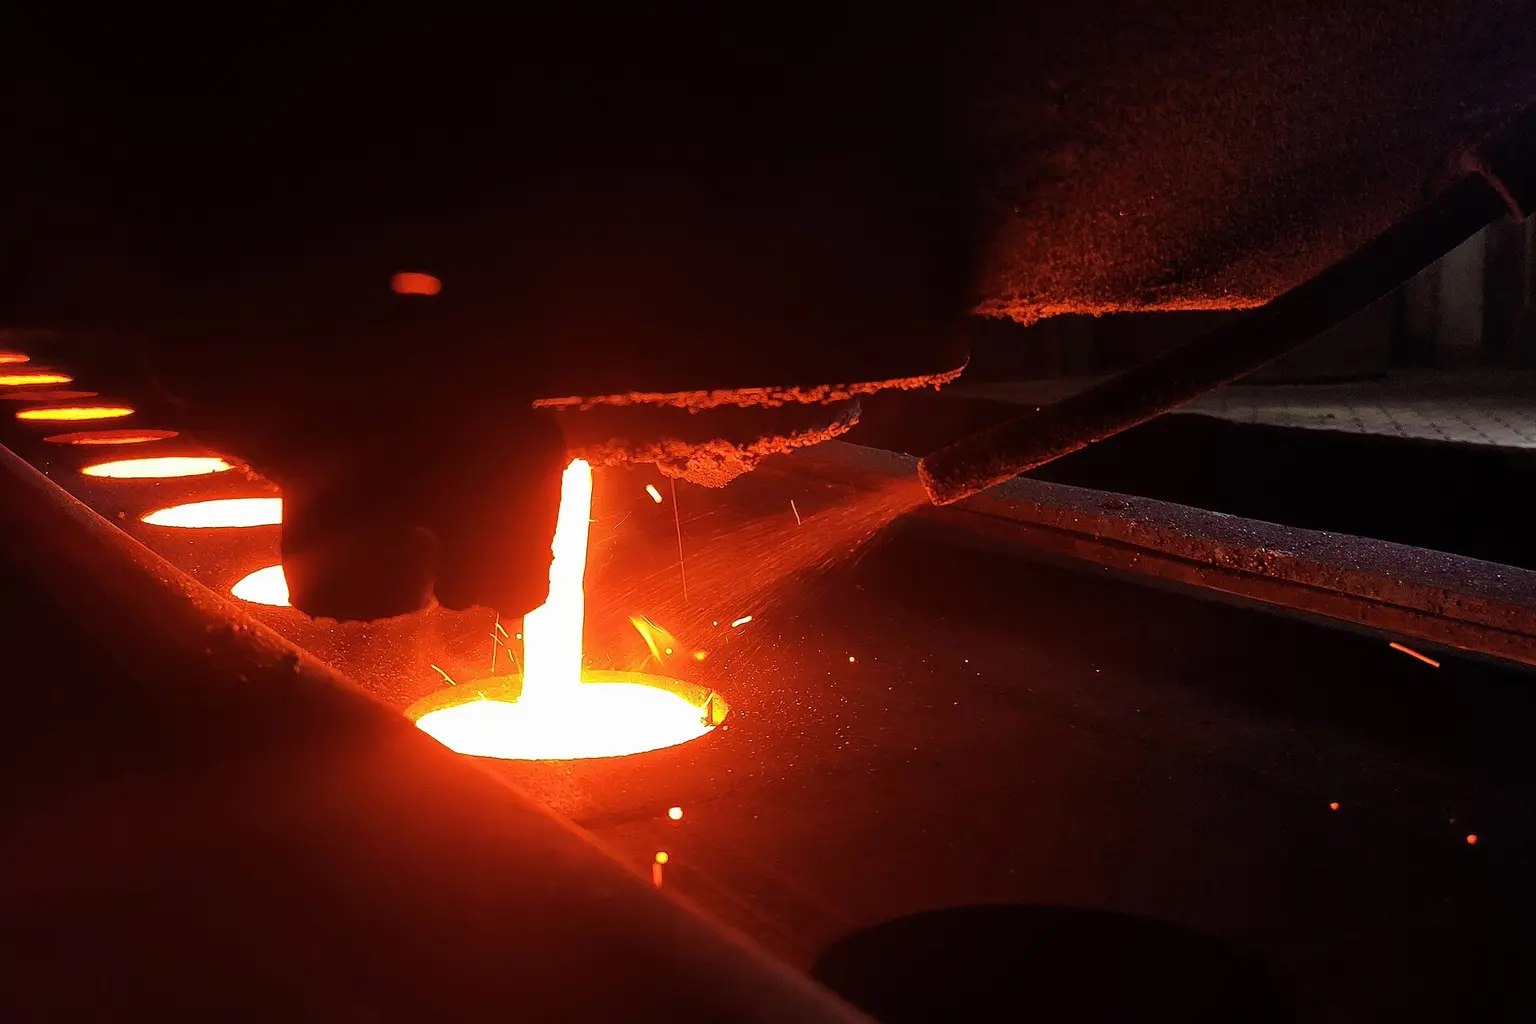
ریختهگری دقیق
در ریختهگری دقیق یا Investment Casting، یک مدل مومی با پوستهای سرامیکی پوشانده میشود. پس از خروج موم و پخت پوسته، مذاب داخل قالب ریخته میشود.
این روش برای تولید قطعات پیچیده با دقت ابعادی و کیفیت سطح مناسب استفاده میشود.
کاربردهای آن عبارتاند از:
- پرههای توربین
- قطعات هوافضایی
- ایمپلنتهای فلزی
- قطعات دقیق صنعتی
- اجزای شیرآلات
- قطعات هنری و تزئینی
ریختهگری تحت فشار
در Die Casting، مذاب با فشار وارد قالب فلزی میشود. این روش برای تولید انبوه قطعات با دیواره نسبتاً نازک، سطح مناسب و دقت ابعادی بالا کاربرد دارد.
آلیاژهای آلومینیوم، منیزیم و روی از مواد متداول در این فرایند هستند.
سرعت زیاد ورود مذاب میتواند موجب حبس گاز و تشکیل تخلخل شود. بنابراین طراحی مسیر جریان، ونتها، خلأ و پارامترهای تزریق اهمیت زیادی دارند.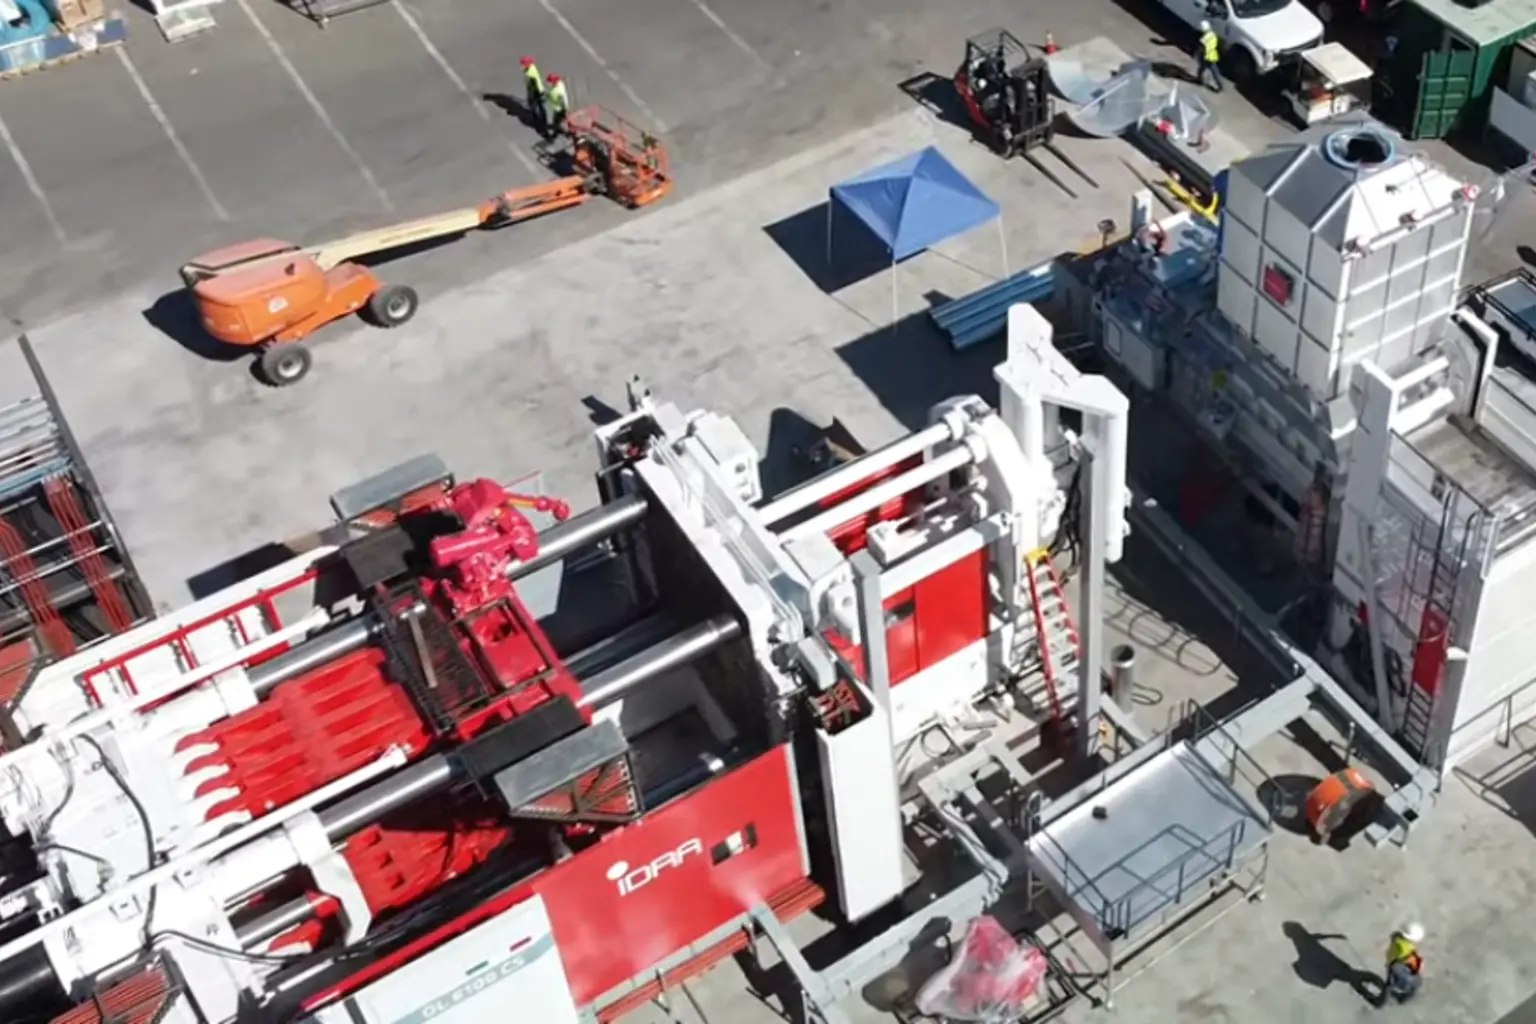
ریختهگری ثقلی در قالب فلزی
در این روش، مذاب تحت نیروی گرانش وارد قالب دائمی فلزی میشود. سرعت سردشدن معمولاً از قالب ماسهای بیشتر است و میتواند ریزساختار ظریفتری ایجاد کند.
ریختهگری کمفشار
در Low Pressure Die Casting، فشار کنترلشده مذاب را از کوره به داخل قالب هدایت میکند. این فرایند در تولید بعضی قطعات آلومینیومی، از جمله چرخ خودرو، کاربرد دارد.
پرشدن آرامتر قالب میتواند آشفتگی و ورود اکسیدها را کاهش دهد؛ اما کیفیت نهایی همچنان به طراحی و کنترل فرایند وابسته است.
ریختهگری گریز از مرکز
در این روش، قالب هنگام ورود و انجماد مذاب میچرخد. نیروی گریز از مرکز به توزیع مذاب کمک میکند.
این فرایند برای تولید قطعاتی مانند موارد زیر کاربرد دارد:
- لوله
- بوش
- رینگ
- غلتک
- قطعات استوانهای
ریختهگری فوم ازدسترفته
در Lost Foam Casting، الگوی فومی داخل ماسه بدون چسب قرار گرفته و هنگام ورود مذاب تجزیه و جایگزین میشود.
کنترل چگالی الگو، پوشش، نفوذپذیری ماسه و خروج محصولات گازی در این فرایند اهمیت زیادی دارد.
ریختهگری توپر یا Squeeze Casting
در این فرایند، مذاب تحت فشار و در تماس با قالب فلزی منجمد میشود. اعمال فشار میتواند به کاهش برخی تخلخلها و افزایش تماس حرارتی با قالب کمک کند.
ریختهگری نیمهجامد
در ریختهگری نیمهجامد، ماده در محدودهای میان حالت کاملاً مایع و جامد شکل میگیرد. کنترل کسر جامد و ریزساختار غیردندریتی از عوامل مهم این فرایند است.
ریختهگری پیوسته
در ریختهگری پیوسته، مذاب بهصورت مداوم وارد قالب آبگرد شده و محصول نیمهنهایی مانند تختال، شمشال یا شمشه تولید میشود.
ریختهگری پیوسته بیشتر در صنایع فولاد، آلومینیوم و مس کاربرد دارد و کنترل انتقال حرارت، پوسته جامد، سرعت کشش و خنککاری ثانویه در آن بسیار مهم است.
انجماد فلزات چگونه انجام میشود؟
انجماد زمانی آغاز میشود که با خروج حرارت از مذاب، شرایط ترمودینامیکی لازم برای تشکیل فاز جامد فراهم شود.
انجماد آلیاژها شامل چند پدیده اصلی است:
- جوانهزنی
- رشد بلور
- رشد سلولی یا دندریتی
- دفع عناصر حلشونده
- جدایش
- تشکیل ناحیه خمیری
- انقباض
- تشکیل ریزساختار نهایی
جوانهزنی
جوانهزنی مرحله تشکیل هستههای پایدار جامد در مذاب است. جوانهزنی میتواند بهصورت همگن یا ناهمگن انجام شود، اما در شرایط صنعتی معمولاً سطوح قالب، ناخالصیها یا ذرات جوانهزا نقش مهمی دارند.
افزایش تعداد جوانههای مؤثر میتواند به ریزترشدن ساختار دانهای کمک کند.
رشد دندریتی
در بسیاری از آلیاژها، رشد بلورها بهشکل شاخهای یا دندریتی انجام میشود. فاصله بازوهای دندریتی میتواند تحت تأثیر سرعت سردشدن و شرایط انجماد قرار گیرد.
بهطور معمول، افزایش سرعت سردشدن باعث ظریفترشدن مقیاس ریزساختار میشود؛ اما اثر نهایی باید برای آلیاژ و فرایند مشخص بررسی شود.
ناحیه خمیری
در بسیاری از آلیاژها، انجماد در یک دمای واحد انجام نمیشود. در فاصله میان دمای لیکوئیدوس و سالیدوس، مخلوطی از جامد و مایع وجود دارد که ناحیه خمیری نامیده میشود.
رفتار این ناحیه بر تغذیه انقباض، جدایش، ترک گرم و تخلخل اثر میگذارد.
جدایش در قطعات ریختگی
هنگام رشد بلورها، ترکیب شیمیایی فاز جامد و مایع معمولاً یکسان نیست. این اختلاف میتواند باعث توزیع غیریکنواخت عناصر آلیاژی شود.
میکروجدایش
میکروجدایش در فاصلههای کوچک، مانند میان بازوهای دندریتی، ایجاد میشود. عملیات حرارتی همگنسازی ممکن است بخشی از آن را کاهش دهد.
ماکروجدایش
ماکروجدایش در مقیاس بزرگتر قطعه ایجاد میشود و میتواند ناشی از جریان مذاب، حرکت مایع غنی از عناصر، تهنشینی یا شناوری بلورها و تغذیه باشد.
حذف ماکروجدایش با عملیات حرارتی بسیار دشوارتر است؛ زیرا فاصله نفوذ مورد نیاز بزرگ است.
سیستم راهگاهی چیست؟
سیستم راهگاهی مسیر کنترلشدهای است که مذاب را از محل بارریزی به حفره قالب منتقل میکند.
اجزای آن ممکن است شامل موارد زیر باشد:
- حوضچه بارریز
- راهگاه عمودی
- پای راهگاه
- راهگاه افقی
- راهباره
- فیلتر
- سربارهگیر
- محلهای ورود مذاب به قطعه
سیستم راهگاهی مناسب باید بتواند قالب را در زمان مناسب پر کند و در عین حال احتمال آشفتگی، مکش هوا، اکسیدشدن مذاب، فرسایش قالب و ورود سرباره را کاهش دهد.
افزایش سرعت پرشدن همیشه مطلوب نیست. اگر سرعت مذاب بیش از حد زیاد باشد، جریان آشفته و حبس هوا افزایش پیدا میکند. اگر سرعت بسیار کم باشد، احتمال سردجوشی یا کاملنشدن قالب بیشتر میشود.
تغذیه در ریختهگری چیست؟
فلزات هنگام سردشدن و انجماد معمولاً دچار کاهش حجم میشوند. اگر مذاب کافی برای جبران انقباض نواحی دیرمنجمدشونده وجود نداشته باشد، حفره یا تخلخل انقباضی ایجاد میشود.
تغذیه یا Riser مخزنی از مذاب است که برای تأمین فلز مورد نیاز هنگام انجماد طراحی میشود.
تغذیه مناسب باید:
- دیرتر از ناحیه مورد تغذیه منجمد شود.
- ارتباط تغذیهای مناسبی با قطعه داشته باشد.
- حجم کافی داشته باشد.
- در محل مناسبی قرار گیرد.
- بازده تولید را بیش از حد کاهش ندهد.
بزرگکردن بیقاعده تغذیه راهحل مهندسی محسوب نمیشود؛ زیرا مصرف مذاب، انرژی و عملیات برش را افزایش میدهد.
طراحی ریختهگری باید میان سلامت قطعه، بازده ریختگی و هزینه تولید تعادل برقرار کند. انجمن ریختهگری آمریکا نیز طراحی سیستم راهگاهی و تغذیه، رفتار انجماد و کاهش دوبارهکاری را از مهارتهای کلیدی طراحی قطعات ریختگی معرفی میکند. American Foundry Society
مبرد یا Chill چیست؟
مبرد قطعهای با هدایت یا ظرفیت حرارتی مناسب است که در بخش مشخصی از قالب قرار میگیرد تا سرعت خروج حرارت را افزایش دهد.
مبرد میتواند برای هدایت انجماد و کاهش ناحیه داغ استفاده شود. با این حال، انتخاب نامناسب اندازه یا محل مبرد ممکن است باعث ایجاد تنش حرارتی، عدم پرشدن یا ساختار ناخواسته شود.
کیفیت مذاب چیست؟
کیفیت مذاب فقط به درستبودن ترکیب شیمیایی محدود نیست. مذاب ممکن است دارای ترکیب شیمیایی قابل قبول باشد، اما به دلیل حضور گاز، آخال یا اکسید، قطعه معیوب تولید کند.
عوامل مهم کیفیت مذاب عبارتاند از:
- میزان گازهای حلشده
- مقدار و نوع آخالها
- میزان اکسیدشدن
- دمای مذاب
- زمان نگهداری
- روش انتقال
- وضعیت قراضه و مواد شارژ
- نوع فلاکس
- عملیات گاززدایی
- جوانهزایی
- اصلاح ساختار
- آلودگی ناشی از بوته یا نسوز
جوانهزایی در ریختهگری
جوانهزایی به افزودن کنترلشده موادی گفته میشود که تشکیل جوانههای مؤثر را تسهیل میکنند و میتوانند ساختار دانهای را تغییر دهند.
اثر جوانهزا به عوامل مختلفی وابسته است:
- نوع آلیاژ
- ترکیب شیمیایی
- مقدار افزودنی
- دمای مذاب
- زمان میان افزودن و بارریزی
- سرعت سردشدن
- شرایط ذوب
افزایش مقدار جوانهزا همیشه باعث بهبود بیشتر نمیشود و ممکن است آخال، تجمع ذرات یا تغییرات نامطلوب ایجاد کند.
اصلاح مذاب چیست؟
اصلاح مذاب با جوانهزایی یکسان نیست. برای مثال، در برخی آلیاژهای آلومینیوم ـ سیلیسیم، اصلاح برای تغییر شکل سیلیسیم یوتکتیکی انجام میشود؛ در حالی که جوانهزایی بیشتر با کنترل ساختار دانههای آلومینیوم اولیه ارتباط دارد.
نوع افزودنی، مقدار آن، زمان نگهداری و نرخ سردشدن بر نتیجه عملیات اصلاح اثر دارند.
عملیات مذاب چدن
در تولید چدنها، کنترل ترکیب شیمیایی و عملیات مذاب نقش تعیینکنندهای دارد.
چدن خاکستری
در چدن خاکستری، کربن عمدتاً بهصورت گرافیت ورقهای دیده میشود. این ساختار میتواند قابلیت ماشینکاری، میرایی ارتعاش و هدایت حرارتی مناسبی ایجاد کند.
چدن داکتیل
در چدن داکتیل، گرافیت عمدتاً بهشکل کروی تشکیل میشود. عملیات منیزیم و جوانهزایی برای دستیابی به ساختار مناسب اهمیت دارند.
کنترل نامناسب میتواند باعث کاهش کرویت گرافیت، ایجاد سرباره منیزیمی، کاربید یا ساختار غیریکنواخت شود.
چدن سفید
در چدن سفید، کربن بیشتر بهشکل کاربید حضور دارد و ماده سختی و مقاومت سایشی بالایی دارد؛ اما ماشینکاری آن دشوارتر است.
چدن با گرافیت فشرده
در CGI، شکل گرافیت میان حالت ورقهای و کروی قرار دارد. کنترل فرایند برای دستیابی به محدوده مناسب شکل گرافیت حساس است.
قالب و ماهیچه در ریختهگری
قالب سطح خارجی قطعه و ماهیچه حفرهها یا کانالهای داخلی آن را ایجاد میکند.
ویژگیهای مهم مواد قالب و ماهیچه عبارتاند از:
- استحکام
- نفوذپذیری
- دیرگدازی
- قابلیت فروریزش
- پایداری ابعادی
- تولید گاز
- مقاومت در برابر فرسایش
- امکان بازیابی
- کیفیت سطح ایجادشده
استحکام بسیار زیاد ماهیچه همیشه مطلوب نیست. اگر ماهیچه پس از انجماد قابلیت فروریزش کافی نداشته باشد، میتواند انقباض قطعه را محدود کرده و احتمال ترک را افزایش دهد.
مهمترین عیوب ریختهگری
تخلخل گازی
گاز حلشده یا هوای محبوس میتواند هنگام انجماد حفرههایی در قطعه ایجاد کند.
منابع احتمالی عبارتاند از:
- رطوبت قالب
- گاز محلول در مذاب
- تجزیه بایندر
- جریان آشفته
- ونت نامناسب
- عملیات گاززدایی ناکافی
مک انقباضی
مک انقباضی زمانی ایجاد میشود که کاهش حجم هنگام انجماد بهدرستی تغذیه نشود.
این عیب معمولاً در نواحی ضخیم، نقاط داغ یا محلهایی با انجماد نامناسب مشاهده میشود.
نیامد
Misrun زمانی رخ میدهد که مذاب پیش از پرکردن کامل حفره قالب، سیالیت خود را از دست بدهد یا منجمد شود.
دمای پایین، ضخامت کم قطعه، مسیر طولانی جریان، سرعت نامناسب پرشدن یا خروج ناکافی هوا میتواند در ایجاد آن مؤثر باشد.
سردجوشی
Cold Shut هنگامی ایجاد میشود که دو جبهه مذاب بدون اتصال متالورژیکی مناسب به یکدیگر برسند.
آخال
آخالها میتوانند شامل اکسید، سرباره، ماسه، محصولات واکنش یا ذرات نسوز باشند. این عیوب ممکن است خواص مکانیکی و عمر خستگی قطعه را کاهش دهند.
ترک گرم
ترک گرم در مراحل پایانی انجماد و زمانی ایجاد میشود که شبکه جامدشونده توانایی تحمل کرنش انقباضی را ندارد.
دامنه انجماد، هندسه قطعه، میزان قیدشدگی، تغذیه ناحیه خمیری و ترکیب شیمیایی بر حساسیت به ترک گرم اثر میگذارند.
ترک سرد
ترک سرد پس از کاهش بیشتر دما و تحت تأثیر تنشهای حرارتی، ساختار ترد یا محدودیت انقباض ایجاد میشود.
نفوذ فلز در ماسه
اگر مذاب وارد فضای میان ذرات ماسه شود، سطح زبر و چسبندهای روی قطعه ایجاد میشود. دمای بارریزی، اندازه ذرات، پوشش قالب و فشار فلز بر این عیب اثر دارند.
فرسایش قالب
جریان سریع یا نامناسب مذاب میتواند بخشی از قالب را فرسوده کرده و ذرات ماسه را وارد قطعه کند.
جابهجایی ماهیچه
نیروهای شناوری یا نصب نامناسب ممکن است ماهیچه را جابهجا کرده و ضخامت دیواره یا ابعاد داخلی قطعه را تغییر دهند.
هر ناپیوستگی الزاماً به معنای مردودبودن قطعه نیست. معیار پذیرش باید بر اساس نقشه، استاندارد، شرایط سرویس و توافق فنی تعیین شود.
ISO/TR 16078 برای طبقهبندی و نامگذاری ناپیوستگیهای قطعات چدنی تدوین شده و میتواند در جلوگیری از ابهام در تعریف عیوب مؤثر باشد. استاندارد ISO/TR 16078
چرا تحلیل عیب ریختهگری دشوار است؟
یک ظاهر مشابه ممکن است بر اثر چند علت متفاوت ایجاد شده باشد. برای مثال، یک حفره داخلی میتواند منشأ گازی، انقباضی یا ترکیبی داشته باشد.
تحلیل عیب باید بر اساس مجموعهای از شواهد انجام شود:
- محل عیب
- شکل و سطح داخلی حفره
- توزیع عیب
- جهت انجماد
- هندسه قطعه
- نتایج شبیهسازی
- ریزساختار
- ترکیب شیمیایی
- شرایط قالب
- سوابق ذوب
- دمای بارریزی
- نتایج آزمونهای غیرمخرب
انتخاب سریع یک علت بدون بررسی سیستماتیک میتواند به اجرای اقدام اصلاحی اشتباه و افزایش ضایعات منجر شود. انجمن ریختهگری آمریکا نیز برای تحلیل عیوب بر شناسایی ریشهای علت و استفاده از فرایند نظاممند تأکید میکند. راهنمای تحلیل عیوب AFS
شبیهسازی ریختهگری چیست؟
در شبیهسازی ریختهگری، پرشدن قالب، انتقال حرارت، انجماد و احتمال ایجاد برخی عیوب بهصورت عددی بررسی میشود.
شبیهسازی میتواند برای ارزیابی موارد زیر به کار رود:
- الگوی پرشدن قالب
- سرعت مذاب
- آشفتگی جریان
- حبس هوا
- افت دما
- زمان انجماد
- نقاط داغ
- مسیرهای تغذیه
- احتمال تخلخل انقباضی
- تنش پسماند
- اعوجاج
- ترک گرم
- اثر مبرد
- بازده سیستم راهگاهی
شبیهسازی بهتنهایی تضمینکننده تولید قطعه سالم نیست. اعتبار نتیجه به کیفیت ورودیها وابسته است:
- خواص ترموفیزیکی آلیاژ
- شرایط انتقال حرارت
- ضریب تماس قالب و قطعه
- دمای اولیه
- شرایط جریان
- مدل تخلخل
- کیفیت شبکهبندی
- تعریف هندسه واقعی
- دادههای تجربی
بهترین روش، مقایسه نتایج شبیهسازی با دادههای واقعی تولید، ترموکوپل، رادیوگرافی، برش قطعه یا نتایج کنترل کیفیت است.
نرمافزارهای کاربردی در مهندسی ریختهگری
ProCAST
ProCAST برای شبیهسازی پرشدن، انتقال حرارت، انجماد، تخلخل، تنش و بعضی فرایندهای تخصصی ریختهگری استفاده میشود.
MAGMASOFT
این نرمافزار برای طراحی و بهینهسازی فرایند ریختهگری، سیستم راهگاهی، تغذیه، انجماد و ارزیابی کیفیت قطعه کاربرد دارد.
FLOW-3D CAST
برای تحلیل جریان آزاد مذاب، پرشدن قالب، حبس هوا، انتقال حرارت و انجماد استفاده میشود.
AnyCasting
برای شبیهسازی فرایندهای مختلف ریختهگری و بررسی پرشدن و انجماد قطعات کاربرد دارد.
NovaFlow&Solid
برای تحلیل جریان مذاب و رفتار حرارتی و انجمادی در فرایندهای ریختهگری استفاده میشود.
Thermo-Calc
برای بررسی تعادل فازی، دماهای استحاله، کسر فازها و محاسبات ترمودینامیکی آلیاژها کاربرد دارد.
JMatPro
برای تخمین خواص فیزیکی و مکانیکی وابسته به دما و بررسی رفتار انجماد آلیاژها استفاده میشود.
SolidWorks و CATIA
برای مدلسازی قطعه، سیستم راهگاهی، تغذیه، قالب و آمادهسازی هندسه مورد نیاز شبیهسازی کاربرد دارند.
یادگیری نرمافزار ریختهگری بدون شناخت انجماد و طراحی سیستم راهگاهی کافی نیست. نرمافزار میتواند محل احتمالی یک نقطه داغ را نشان دهد، اما تصمیم اصلاحی همچنان به تحلیل مهندسی نیاز دارد.
روشهای کنترل کیفیت قطعات ریختگی
آنالیز ترکیب شیمیایی
کوانتومتر، روشهای طیفسنجی و آنالیزهای شیمیایی برای کنترل ترکیب آلیاژ استفاده میشوند.
آنالیز حرارتی
منحنی سردشدن میتواند اطلاعاتی درباره دماهای انجماد، واکنشهای فازی و اثر عملیات مذاب ارائه دهد.
متالوگرافی
بررسی ریزساختار برای ارزیابی موارد زیر کاربرد دارد:
- اندازه دانه
- شکل گرافیت
- ساختار زمینه
- فازهای ثانویه
- کاربیدها
- تخلخل
- جدایش
- کیفیت عملیات حرارتی
آزمونهای مکانیکی
- کشش
- سختی
- ضربه
- فشار
- خستگی
- سایش
- مکانیک شکست
نوع آزمون باید بر اساس کاربرد قطعه و استاندارد مربوط انتخاب شود.
بازرسی چشمی
برای شناسایی عیوب سطحی، پلیسه، نیامد، ترک، ماسهسوزی و خطاهای ابعادی استفاده میشود.
آزمون مایعات نافذ
برای شناسایی ناپیوستگیهای باز به سطح در مواد غیرمتخلخل کاربرد دارد.
آزمون ذرات مغناطیسی
برای بررسی ناپیوستگیهای سطحی و نزدیک به سطح در مواد فرومغناطیس استفاده میشود.
آزمون فراصوتی
برای شناسایی برخی عیوب داخلی مناسب است؛ اما هندسه، ساختار دانهای و زبری سطح قطعات ریختگی میتواند ارزیابی را پیچیده کند.
رادیوگرافی
رادیوگرافی برای مشاهده برخی عیوب داخلی مانند تخلخل، حفره انقباضی و آخال استفاده میشود. استاندارد ISO 4993:2024 الزامات کلی رادیوگرافی قطعات ریختگی فولادی و چدنی با پرتو ایکس یا گاما را مشخص میکند. استاندارد ISO 4993:2024
توموگرافی کامپیوتری
CT صنعتی امکان بررسی سهبعدی برخی عیوب داخلی و ساختارهای پیچیده را فراهم میکند، اما هزینه، ابعاد قطعه و قدرت نفوذ از محدودیتهای آن هستند.
دروس مهم گرایش ریختهگری
عنوان دقیق دروس ممکن است در دانشگاههای مختلف متفاوت باشد، اما موضوعات اصلی این گرایش عبارتاند از:
- انجماد فلزات
- اصول ریختهگری
- ریختهگری پیشرفته
- انتقال حرارت در ریختهگری
- انتقال جرم و جریان سیال
- طراحی سیستم راهگاهی و تغذیه
- متالورژی چدنها
- متالورژی فولادهای ریختگی
- ریختهگری آلیاژهای غیرآهنی
- روشهای قالبگیری و ماهیچهسازی
- ریختهگری دقیق
- ریختهگری تحت فشار
- عملیات مذاب
- شبیهسازی فرایندهای ریختهگری
- عیوب قطعات ریختگی
- کنترل کیفیت
- روشهای شناسایی مواد
- طراحی آزمایش
- عملیات حرارتی قطعات ریختگی
بازار کار گرایش ریختهگری
فارغالتحصیلان این گرایش میتوانند در صنایع مختلف فعالیت کنند:
- خودروسازی
- قطعهسازی
- فولاد
- چدن
- آلومینیوم
- مس
- صنایع ریلی
- ماشینسازی
- صنایع معدنی
- سیمان
- نفت، گاز و پتروشیمی
- تولید پمپ و شیرآلات
- نیروگاه
- کشتیسازی
- صنایع هوافضا
- تجهیزات پزشکی
- کارخانههای قالبسازی
- شرکتهای شبیهسازی
- آزمایشگاههای کنترل کیفیت
- شرکتهای دانشبنیان
- مراکز تحقیق و توسعه
موقعیتهای شغلی مهندس ریختهگری
- مهندس ریختهگری
- مهندس ذوب
- مهندس فرایند
- مهندس تولید
- مهندس طراحی راهگاهی و تغذیه
- کارشناس شبیهسازی ریختهگری
- مهندس کنترل کیفیت
- مهندس تضمین کیفیت
- کارشناس متالورژی
- کارشناس عملیات حرارتی
- کارشناس آزمایشگاه
- مهندس تحقیق و توسعه
- کارشناس تحلیل عیب
- مهندس مواد اولیه
- کارشناس فروش فنی
- مدیر یا سرپرست تولید
شرح وظایف این موقعیتها به نوع کارخانه وابسته است. مهندس ریختهگری در یک کارخانه چدن ممکن است بیشتر درگیر عملیات مذاب و کنترل گرافیت باشد؛ در حالی که مهندس یک مجموعه آلومینیومی روی گاززدایی، اکسیدها، قالب فلزی و عملیات حرارتی تمرکز کند.
یک مهندس ریختهگری چگونه عیب را تحلیل میکند؟
فرض کنید در ناحیه ضخیم یک قطعه فولادی، حفره داخلی مشاهده شده است.
مسیر بررسی میتواند شامل این مراحل باشد:
- شکل و محل عیب با رادیوگرافی یا برش بررسی شود.
- مشخص شود عیب ماهیت انقباضی، گازی یا ترکیبی دارد.
- هندسه قطعه و تغییرات ضخامت ارزیابی شود.
- مدول حرارتی نواحی مختلف مقایسه شود.
- محل نقاط داغ در شبیهسازی بررسی شود.
- اندازه و محل تغذیه کنترل شود.
- مسیر ارتباط تغذیه با قطعه بررسی شود.
- دمای بارریزی و زمان پرشدن ارزیابی شود.
- اثر مبردها و مواد عایق بررسی شود.
- نتایج واقعی با پیشبینی نرمافزار مقایسه شود.
- اصلاح طراحی با کمترین کاهش بازده انجام شود.
- نمونه آزمایشی تولید و دوباره بازرسی شود.
راهحل ممکن است تغییر محل تغذیه، اصلاح گردنه، استفاده از مبرد، تغییر جهت انجماد یا بازطراحی موضعی قطعه باشد.
افزایش ساده اندازه تغذیه یا دمای بارریزی بدون تحلیل ممکن است هزینه را بالا ببرد و عیوب دیگری ایجاد کند.
مهارتهای ضروری برای ورود به بازار کار
شناخت انجماد
مهندس باید جوانهزنی، رشد دندریتی، جدایش، انقباض، تغذیه و تشکیل ریزساختار را درک کند.
شناخت آلیاژها
رفتار چدن، فولاد، آلومینیوم، مس، منیزیم و سوپرآلیاژها هنگام ذوب و انجماد یکسان نیست.
طراحی راهگاهی و تغذیه
توانایی محاسبه و طراحی اجزای سیستم ریختگی از مهارتهای اصلی این حوزه است.
شبیهسازی
مهندس باید بتواند مدل مناسب ایجاد کند، شرایط مرزی را تعریف کند و نتایج را با واقعیت صنعتی تطبیق دهد.
روشهای شناسایی
آشنایی با متالوگرافی، آنالیز ترکیب، آزمونهای مکانیکی و بازرسی غیرمخرب ضروری است.
کنترل آماری فرایند
تولید صنعتی نیازمند پایش تغییرات و تشخیص روندهای غیرعادی است. نمودارهای کنترلی، تحلیل قابلیت فرایند و طراحی آزمایش در کاهش ضایعات مؤثر هستند.
زبان انگلیسی تخصصی
کتابها، مقالات، استانداردها و مستندات نرمافزارهای تخصصی عمدتاً به زبان انگلیسی منتشر میشوند.
حضور در محیط صنعتی
ریختهگری رشتهای صرفاً پشتمیزی نیست. شناخت شرایط کوره، قالبگیری، بارریزی، تخلیه، تمیزکاری و کنترل کیفیت برای تصمیمگیری صحیح اهمیت دارد.
ایمنی در صنعت ریختهگری
فعالیت با مذاب، کوره، گاز، گردوغبار، مواد شیمیایی و تجهیزات سنگین نیازمند رعایت دقیق اصول ایمنی است.
خطرهای مهم عبارتاند از:
- تماس با مذاب
- انفجار ناشی از رطوبت
- تشعشع حرارتی
- گازها و دودهای فرایندی
- گردوغبار سیلیس
- صدا
- تجهیزات دوار
- حمل بار
- مواد شیمیایی قالبگیری
- تماس با سطوح داغ
مهندس ریختهگری باید ایمنی را بخشی از طراحی فرایند بداند، نه فقط مسئولیت واحد HSE.
محیط زیست و پایداری در ریختهگری
صنعت ریختهگری مصرفکننده انرژی و مواد است؛ اما در عین حال نقش مهمی در بازیافت فلزات دارد.
مهمترین موضوعات زیستمحیطی عبارتاند از:
- کاهش مصرف انرژی کوره
- بازیافت قراضه
- کنترل غبار و آلایندهها
- بازیابی ماسه
- کاهش مصرف بایندر
- کاهش ضایعات
- افزایش بازده ریختگی
- استفاده مجدد از سیستم راهگاهی
- کنترل پسماندهای نسوز
- بازیابی حرارت
افزایش بازده ریختگی باعث میشود سهم بیشتری از مذاب به قطعه قابل فروش تبدیل شود و انرژی کمتری برای ذوب مجدد راهگاه و تغذیه مصرف شود.
آیا گرایش ریختهگری برای من مناسب است؟
این گرایش برای افرادی مناسبتر است که:
- به فرایندهای تولید علاقه دارند.
- از ترکیب دانش علمی و کار صنعتی لذت میبرند.
- به رفتار فلزات مذاب و انجماد علاقه دارند.
- توانایی تحلیل مسائل چندعاملی را دارند.
- به طراحی و شبیهسازی علاقهمند هستند.
- از محیط کارخانه و کارگاه استقبال میکنند.
- در ثبت دادهها و کنترل فرایند دقیق هستند.
- به حل عیوب واقعی تولید علاقه دارند.
اگر فقط به فعالیتهای کاملاً نظری یا محیط اداری علاقه دارید، بعضی موقعیتهای این گرایش ممکن است برای شما مناسب نباشند.
مسیر پیشنهادی یادگیری مهندسی ریختهگری
مرحله اول: تقویت مبانی
موضوعات زیر را یاد بگیرید:
- ترمودینامیک
- نمودارهای فازی
- انتقال حرارت
- مکانیک سیالات
- متالورژی فیزیکی
- انجماد
- خواص مکانیکی
- عملیات حرارتی
مرحله دوم: شناخت فرایندها
ریختهگری ماسهای، دقیق، قالب فلزی، تحت فشار، گریز از مرکز و پیوسته را از نظر تجهیزات، کاربرد و محدودیت مقایسه کنید.
مرحله سوم: یادگیری سیستم راهگاهی و تغذیه
از محاسبات ساده شروع کرده و سپس اثر هندسه، جهت انجماد، مبرد و بازده ریختگی را بررسی کنید.
مرحله چهارم: کسب تجربه کارگاهی
حداقل یک فرایند را از قالبگیری تا ذوب، بارریزی، تخلیه و کنترل کیفیت بهصورت عملی مشاهده کنید.
مرحله پنجم: یادگیری شبیهسازی
پس از درک مبانی، یکی از نرمافزارهای تخصصی مانند ProCAST یا MAGMASOFT را انتخاب کنید.
مرحله ششم: تحلیل عیب
اطلس عیوب را مطالعه کنید، اما به ظاهر عیب اکتفا نکنید. تحلیل ریشهای باید با دادههای تولید و بررسی متالورژیکی همراه باشد.
مرحله هفتم: انتخاب مسیر تخصصی
میتوانید یکی از حوزههای زیر را جدیتر دنبال کنید:
- چدن
- فولاد ریختگی
- آلومینیوم
- ریختهگری دقیق
- دایکست
- ریختهگری پیوسته
- شبیهسازی
- کنترل کیفیت
- تحلیل عیوب
- طراحی قالب و سیستم راهگاهی
مزایای گرایش ریختهگری
- ارتباط مستقیم با صنایع تولیدی
- امکان فعالیت در صنایع فلزی مختلف
- ترکیب طراحی، متالورژی و تولید
- بازار متنوع از کارگاه تا کارخانههای بزرگ
- کاربرد گسترده شبیهسازی
- امکان کاهش مستقیم ضایعات و هزینه
- ظرفیت مناسب برای تحقیق و توسعه
- نقش مهم در خودروسازی و ماشینسازی
چالشهای گرایش ریختهگری
- شرایط سخت بعضی محیطهای کاری
- دما، صدا و آلودگی محیط صنعتی
- مسئولیت بالا در کنترل تولید
- پیچیدگی تحلیل عیوب
- تغییرپذیری مواد اولیه و قراضه
- هزینه بالای بعضی تجهیزات و نرمافزارها
- نیاز همزمان به دانش و تجربه
- حساسیت فرایند به تغییرات کوچک
- نیاز به رعایت دقیق ایمنی
آینده مهندسی ریختهگری
آینده این صنعت به سمت تولید هوشمند، کاهش انرژی و کنترل دقیقتر فرایند حرکت میکند.
زمینههای مهم آینده عبارتاند از:
- ریختهگری هوشمند
- پایش برخط مذاب
- حسگرهای دما و کیفیت
- هوش مصنوعی در تحلیل عیوب
- بینایی ماشین
- دوقلوی دیجیتال
- ساخت افزایشی قالب و ماهیچه
- بهینهسازی خودکار راهگاهی
- شبیهسازی چندفیزیکی
- بازیافت ماسه
- کورههای کممصرف
- تولید آلیاژهای سبک
- ریختهگری قطعات پیچیده
- فرایندهای هیبریدی
ساخت افزایشی الگو، قالب و ماهیچه میتواند نیاز به ابزارسازی سنتی را در برخی پروژهها کاهش دهد و امکان تولید هندسههای پیچیدهتر را فراهم کند.
آیا مهندس ریختهگری باید نرمافزار ProCAST بلد باشد؟
یادگیری نرمافزار شبیهسازی یک مزیت مهم است، اما برای تمام موقعیتهای شغلی الزام یکسانی ندارد. مهندس تولید ممکن است بیشتر به کنترل ذوب و فرایند نیاز داشته باشد؛ در حالی که مهندس طراحی باید بر شبیهسازی، طراحی راهگاهی و تحلیل انجماد مسلط باشد.
تفاوت ریختهگری و شکلدادن فلزات چیست؟
در ریختهگری، ماده ابتدا ذوب شده و شکل نهایی با انجماد در قالب ایجاد میشود. در شکلدادن، فلز عمدتاً در حالت جامد و با اعمال نیروی مکانیکی تغییر شکل میدهد.
ریزساختار، عیوب، تجهیزات و منطق طراحی این دو فرایند متفاوت است.
آیا بازار کار ریختهگری فقط به کارخانه ذوب محدود است؟
خیر. مهندس ریختهگری میتواند در طراحی، شبیهسازی، کنترل کیفیت، آزمایشگاه، عملیات حرارتی، تحقیق و توسعه، فروش فنی، قالبسازی و تحلیل شکست نیز فعالیت کند.
آیا ریختهگری رشتهای قدیمی است؟
ریختهگری یکی از قدیمیترین روشهای تولید است، اما فناوری آن همچنان در حال توسعه است. شبیهسازی، رباتیک، چاپ سهبعدی قالب، پایش هوشمند مذاب و طراحی آلیاژهای جدید، ریختهگری را به یک حوزه مدرن و دادهمحور تبدیل کردهاند.
جمعبندی
گرایش ریختهگری یکی از صنعتیترین شاخههای مهندسی مواد است که متالورژی، انتقال حرارت، مکانیک سیالات، طراحی قالب، کنترل کیفیت و شبیهسازی را به یکدیگر متصل میکند.
مهندس ریختهگری باید بتواند رفتار مذاب را از زمان ذوب تا پایان انجماد تحلیل کند، سیستم راهگاهی و تغذیه مناسبی طراحی کند، کیفیت مذاب را کنترل کند و علت عیوب قطعه را بر اساس شواهد تشخیص دهد.
موفقیت در این حوزه به ترکیبی از دانش انجماد، تجربه کارگاهی، توانایی شبیهسازی، شناخت آلیاژها و مهارت حل مسئله نیاز دارد.
برای مقایسه این حوزه با سایر گرایشها، مقاله گرایشهای مهندسی مواد و متالورژی را مطالعه کنید.
برای آشنایی کامل با ماهیت این رشته نیز میتوانید مقاله مهندسی مواد چیست؟ را بخوانید.
اولین نفری باشید که نظر میدهد!