گرایش جوشکاری چیست؟
گرایش جوشکاری یکی از تخصصیترین شاخههای مهندسی مواد و متالورژی است که به بررسی علمی و مهندسی فرایندهای اتصال مواد میپردازد. برخلاف تصور رایج، مهندسی جوشکاری صرفاً به اجرای عملیات جوش یا یادگیری مهارتهای عملی جوشکاری محدود نمیشود.
یک مهندس جوش باید بتواند میان جنس ماده، فرایند اتصال، منبع حرارتی، طراحی اتصال، تنشهای ایجادشده، ساختار میکروسکوپی و شرایط کاری قطعه ارتباط برقرار کند.
هدف اصلی این گرایش، تولید اتصالی است که از نظر استحکام، چقرمگی، مقاومت به خوردگی، عمر خستگی و ایمنی، الزامات طراحی و استانداردهای صنعتی را برآورده کند.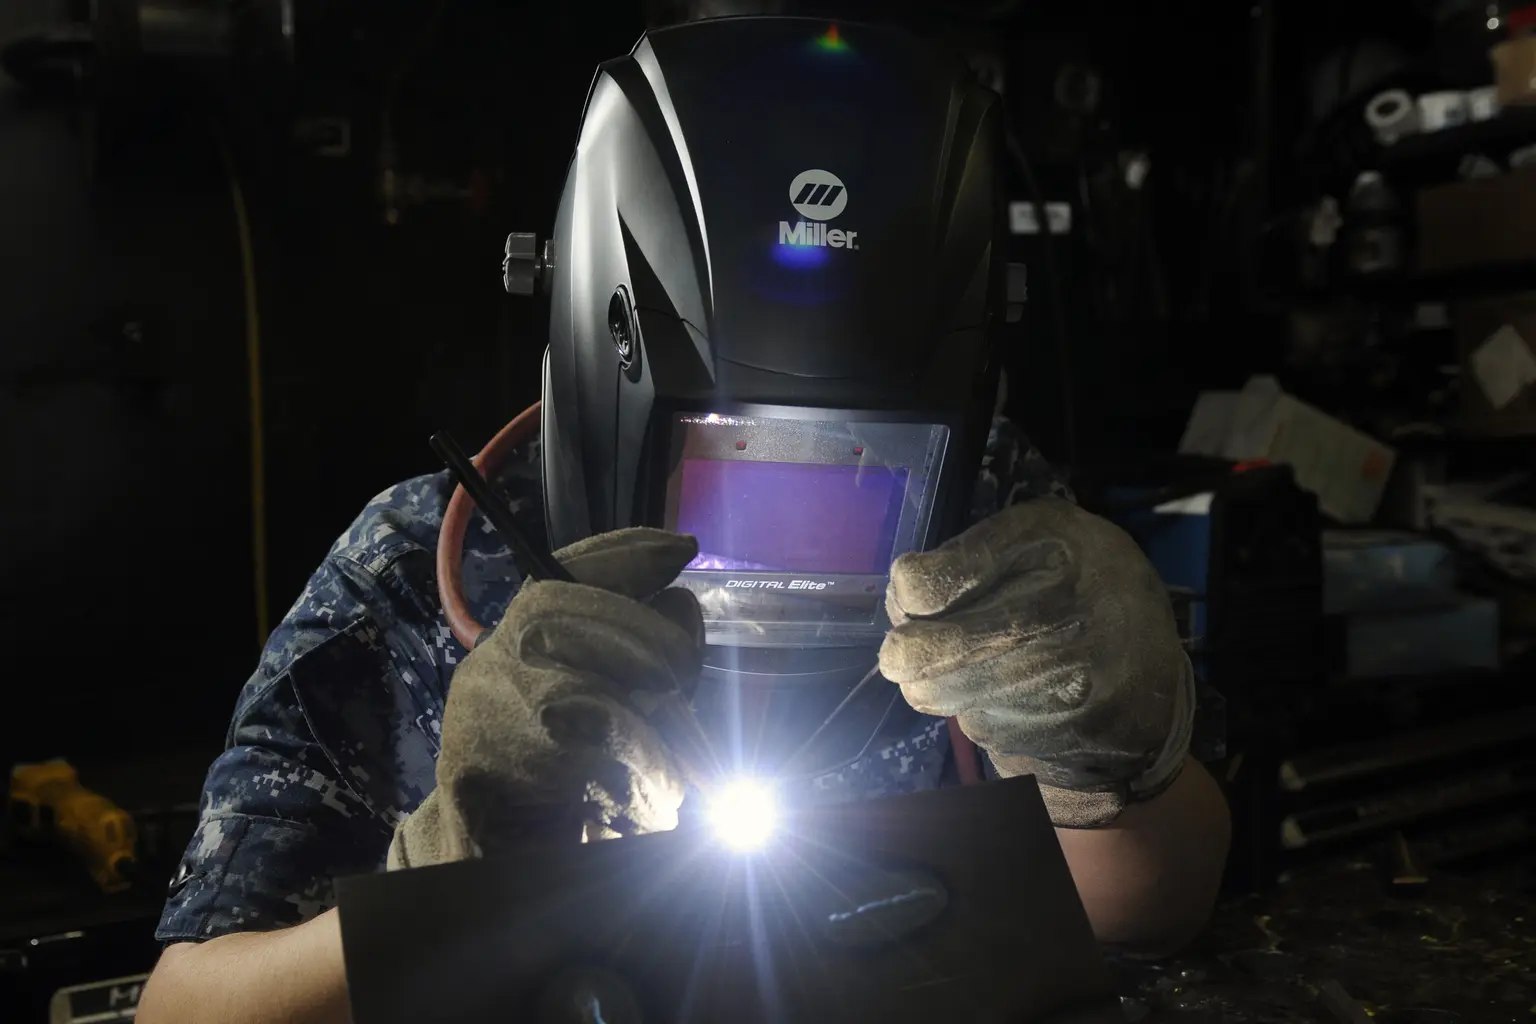
در بسیاری از صنایع، اتصال جوشی یکی از حساسترین قسمتهای یک سازه یا تجهیز محسوب میشود. مخازن تحت فشار، خطوط انتقال نفت و گاز، سازههای فولادی، تجهیزات نیروگاهی، بدنه خودرو، قطعات هوافضایی و سازههای دریایی همگی به اتصالات مهندسیشده و قابل اعتماد نیاز دارند.
بنابراین مهندسی جوشکاری را میتوان محل تلاقی چند حوزه دانست:
- متالورژی و علم مواد
- انتقال حرارت
- مکانیک جامدات
- طراحی مهندسی
- کنترل کیفیت
- بازرسی فنی
- استانداردهای صنعتی
- تحلیل شکست
تفاوت مهندسی جوشکاری با جوشکاری عملی چیست؟
جوشکار مسئول اجرای اتصال بر اساس دستورالعمل مشخص است؛ اما مهندس جوشکاری مسئول طراحی، انتخاب، کنترل و ارزیابی فرایند اتصال است.
وظایف مهندس جوش ممکن است شامل موارد زیر باشد:
- انتخاب فرایند مناسب جوشکاری
- انتخاب فلز پرکننده و الکترود
- تعیین دمای پیشگرم
- تعیین دمای بینپاسی
- کنترل حرارت ورودی
- تدوین دستورالعمل جوشکاری
- بررسی قابلیت جوشپذیری مواد
- انتخاب آزمونهای مخرب و غیرمخرب
- تحلیل عیوب و شکستهای جوشی
- کنترل تنشهای پسماند و اعوجاج
- تطبیق فرایند ساخت با استاندارد پروژه
در نتیجه داشتن مدرک مهندسی جوشکاری بهتنهایی به معنای داشتن مهارت اجرای تمام فرایندهای جوش نیست. مهارت عملی جوشکاری و مهندسی جوشکاری دو حوزه مرتبط اما متفاوت هستند.
مهندس جوشی که تجربه کارگاهی و شناخت عملی فرایندها را نیز داشته باشد، معمولاً در تحلیل مشکلات تولید و برقراری ارتباط با جوشکاران و تیم ساخت موفقتر عمل میکند.
در گرایش جوشکاری چه موضوعاتی بررسی میشود؟
متالورژی جوش
متالورژی جوش به بررسی تغییراتی میپردازد که در اثر چرخه حرارتی جوشکاری در ساختار و خواص مواد ایجاد میشوند.
هنگام جوشکاری، بخشی از فلز ممکن است ذوب شود و سپس با سرعت مشخصی انجماد پیدا کند. بخش دیگری بدون رسیدن به نقطه ذوب، تحت تأثیر دمای زیاد قرار میگیرد. این تغییرات حرارتی میتوانند باعث رشد دانه، استحاله فازی، رسوبگذاری، انحلال رسوبات، افزایش سختی یا کاهش چقرمگی شوند.
موضوعات مهم متالورژی جوش عبارتاند از:
- انجماد حوضچه مذاب
- رشد دانههای ستونی و هممحور
- جدایش عناصر آلیاژی
- استحالههای فازی
- تشکیل مارتنزیت در فولادها
- رشد دانه در ناحیه متأثر از حرارت
- رسوبگذاری در آلیاژهای آلومینیوم و نیکل
- حساسشدن فولادهای زنگنزن
- نفوذ هیدروژن
- ترک گرم و ترک سرد
- تغییر سختی و چقرمگی اتصال
انتقال حرارت در جوشکاری
منبع حرارتی جوشکاری باعث ایجاد یک میدان دمایی غیریکنواخت در قطعه میشود. شکل و شدت این میدان دمایی بر ابعاد حوضچه مذاب، سرعت سردشدن، ساختار میکروسکوپی، تنشهای پسماند و اعوجاج اثر میگذارد.
حرارت ورودی معمولاً تحت تأثیر پارامترهایی مانند جریان، ولتاژ، سرعت حرکت و بازده حرارتی فرایند قرار دارد. افزایش حرارت ورودی لزوماً به معنای افزایش کیفیت اتصال نیست.
حرارت ورودی بیش از حد میتواند باعث شود:
- ناحیه متأثر از حرارت گستردهتر شود.
- رشد دانه افزایش پیدا کند.
- اعوجاج قطعه بیشتر شود.
- برخی خواص مکانیکی کاهش پیدا کنند.
- رسوبات تقویتکننده در بعضی آلیاژها تغییر کنند.
حرارت ورودی بسیار کم نیز میتواند خطرهایی مانند عدم ذوب کامل، نفوذ ناکافی یا افزایش سرعت سردشدن را به همراه داشته باشد.
بنابراین حرارت ورودی باید بر اساس جنس ماده، ضخامت قطعه، طراحی اتصال، فرایند جوشکاری و الزامات استاندارد تعیین شود.
نواحی مختلف یک اتصال جوشی
یک اتصال جوشی ذوبی معمولاً از چند ناحیه اصلی تشکیل میشود.
فلز جوش
فلز جوش یا Weld Metal ناحیهای است که در جریان فرایند ذوب و دوباره منجمد شده است. ترکیب شیمیایی این ناحیه میتواند تحت تأثیر فلز پایه، فلز پرکننده، گاز محافظ و میزان رقیقشدن قرار گیرد.
ساختار فلز جوش تحت تأثیر سرعت سردشدن، ترکیب شیمیایی و جهت انتقال حرارت شکل میگیرد.
ناحیه متأثر از حرارت
ناحیه متأثر از حرارت یا HAZ بخشی از فلز پایه است که ذوب نشده، اما چرخه حرارتی جوشکاری ساختار یا خواص آن را تغییر داده است.
در بسیاری از شکستهای جوشی، مشکل اصلی در خود فلز جوش نیست؛ بلکه در HAZ ایجاد میشود. برای مثال، در جوشکاری بعضی فولادهای پرکربن یا کمآلیاژ، سرعت سردشدن زیاد میتواند باعث تشکیل ساختار سخت و ترد مارتنزیتی در HAZ شود.
فلز پایه
فلز پایه ناحیهای است که فاصله کافی از منبع حرارت داشته و تغییر متالورژیکی قابل توجهی را تجربه نکرده است. با این حال، انتخاب صحیح فلز پایه و شناخت قابلیت جوشپذیری آن برای طراحی اتصال ضروری است.
ناحیه ذوب جزئی
در بعضی آلیاژها، ناحیه باریکی بین فلز جوش و HAZ ممکن است بهصورت جزئی ذوب شود. حضور فازهای با نقطه ذوب پایین یا جدایش عناصر آلیاژی میتواند این ناحیه را در برابر ترکخوردگی آسیبپذیر کند.
مهمترین فرایندهای جوشکاری
جوشکاری قوسی با الکترود دستی
در فرایند SMAW قوس الکتریکی میان الکترود روپوشدار و قطعه ایجاد میشود. این روش به دلیل سادگی تجهیزات، قابلیت حمل و امکان استفاده در شرایط کارگاهی و سایتهای صنعتی، کاربرد گستردهای دارد.
از محدودیتهای آن میتوان به نرخ رسوب کمتر، وابستگی بیشتر کیفیت به مهارت جوشکار و نیاز به پاکسازی سرباره اشاره کرد.
جوشکاری TIG
در فرایند GTAW یا TIG از الکترود تنگستنی مصرفنشدنی و گاز محافظ استفاده میشود. این فرایند امکان کنترل دقیق حوضچه مذاب و تولید جوش با کیفیت بالا را فراهم میکند.
TIG در جوشکاری فولادهای زنگنزن، آلیاژهای آلومینیوم، تیتانیوم، نیکل و اتصالات حساس کاربرد زیادی دارد؛ اما سرعت آن معمولاً از برخی فرایندهای دیگر کمتر است.
جوشکاری MIG/MAG
در فرایند GMAW سیم جوش بهصورت پیوسته تغذیه شده و قوس میان سیم و قطعه تشکیل میشود. اگر گاز محافظ خنثی باشد، اصطلاح MIG و اگر گاز محافظ فعال باشد، اصطلاح MAG به کار میرود.
سرعت تولید بالا، قابلیت مکانیزهشدن و امکان استفاده در خطوط رباتیک از مزایای مهم این فرایند هستند.
جوشکاری زیرپودری
در فرایند SAW قوس و حوضچه مذاب زیر لایهای از پودر محافظ قرار میگیرند. نرخ رسوب بالا و امکان تولید جوشهای طولانی، این فرایند را برای ساخت مخازن، لولهها، تیرها و سازههای سنگین مناسب کرده است.
جوشکاری توپودری
در فرایند FCAW از سیم توخالی حاوی مواد پودری استفاده میشود. این روش میتواند نرخ رسوب بالایی داشته باشد و در ساخت سازههای فولادی و تجهیزات صنعتی به کار رود.
جوشکاری مقاومتی
در جوشکاری مقاومتی، حرارت بر اثر مقاومت الکتریکی محل تماس قطعات ایجاد میشود. جوشکاری نقطهای مقاومتی یکی از فرایندهای اصلی اتصال ورقها در صنعت خودروسازی است.
جوشکاری لیزری و پرتو الکترونی
این فرایندها از منابع انرژی متمرکز استفاده میکنند و امکان ایجاد اتصالات باریک با نفوذ زیاد و ناحیه متأثر از حرارت محدود را فراهم میسازند.
کنترل دقیق تجهیزات، هزینه سرمایهگذاری و حساسیت به آمادهسازی اتصال از ملاحظات مهم این روشها هستند.
جوشکاری اصطکاکی اغتشاشی
جوشکاری اصطکاکی اغتشاشی یا FSW یک فرایند اتصال حالت جامد است. در این روش، ابزار چرخان باعث ایجاد حرارت اصطکاکی و تغییر شکل پلاستیک ماده میشود، بدون آنکه فلز پایه بهطور کامل ذوب شود.
این فرایند بهویژه برای اتصال آلیاژهای آلومینیوم اهمیت دارد و در صنایع حملونقل، ریلی، دریایی و هوافضا استفاده میشود.
جوشپذیری مواد چیست؟
جوشپذیری نشان میدهد که یک ماده تا چه اندازه میتواند با فرایند مشخص و تحت شرایط ساخت معین، اتصالی با خواص مورد انتظار ایجاد کند.
جوشپذیری فقط یک ویژگی ذاتی ماده نیست و به عوامل مختلفی بستگی دارد:
- ترکیب شیمیایی
- ریزساختار اولیه
- ضخامت قطعه
- طراحی اتصال
- میزان قیدشدگی
- فرایند جوشکاری
- حرارت ورودی
- سرعت سردشدن
- فلز پرکننده
- دمای پیشگرم
- عملیات حرارتی پس از جوشکاری
- شرایط کاری اتصال
در فولادها، مفهوم کربن معادل برای ارزیابی اولیه تمایل به سختشدن و ترکخوردگی به کار میرود. با این حال، روابط مختلفی برای محاسبه کربن معادل وجود دارد و انتخاب رابطه مناسب باید بر اساس نوع فولاد و استاندارد پروژه انجام شود.
کربن معادل بهتنهایی برای تأیید یا رد جوشپذیری کافی نیست.
پیشگرم و عملیات حرارتی پس از جوشکاری
پیشگرم
پیشگرمکردن قطعه پیش از جوشکاری میتواند سرعت سردشدن را کاهش دهد و فرصت بیشتری برای خروج هیدروژن فراهم کند.
پیشگرم در برخی فولادها برای کاهش احتمال تشکیل ساختارهای بسیار سخت و جلوگیری از ترک هیدروژنی استفاده میشود. دمای پیشگرم باید بر اساس ترکیب شیمیایی، ضخامت، میزان قیدشدگی، فرایند جوشکاری، هیدروژن مصرفی و استاندارد مربوط تعیین شود.
دمای بینپاسی
دمای بینپاسی، دمای اتصال پیش از اجرای پاس بعدی است. پایین یا بالا بودن نامناسب این دما میتواند بر ریزساختار و خواص اتصال تأثیر بگذارد.
عملیات حرارتی پس از جوشکاری
عملیات حرارتی پس از جوشکاری یا PWHT ممکن است با اهدافی مانند کاهش تنشهای پسماند، تمپرکردن ساختارهای سخت و بهبود پایداری ابعادی انجام شود.
PWHT یک عملیات عمومی برای تمام اتصالات نیست. دما، زمان و نرخ گرمکردن یا سردکردن باید با توجه به جنس ماده، ضخامت، شرایط سرویس و کد طراحی انتخاب شود.
اجرای نادرست PWHT میتواند باعث کاهش خواص مکانیکی یا ایجاد تغییرات نامطلوب در ریزساختار شود.
تنش پسماند و اعوجاج در جوشکاری
گرم و سردشدن غیریکنواخت قطعه باعث انبساط و انقباض غیرهمگن میشود. در نتیجه، پس از پایان جوشکاری ممکن است تنشهای پسماند و تغییر شکل دائمی در سازه باقی بماند.
انواع متداول اعوجاج عبارتاند از:
- انقباض طولی
- انقباض عرضی
- اعوجاج زاویهای
- کمانش
- موجدارشدن ورق
- تغییر ابعاد مونتاژ
برای کنترل اعوجاج میتوان از راهکارهایی مانند طراحی مناسب اتصال، ترتیب صحیح پاسها، جوشکاری متقارن، استفاده از فیکسچر، کنترل حرارت ورودی و پیشبینی انقباض استفاده کرد.
حذف کامل تنشهای پسماند همیشه امکانپذیر یا ضروری نیست. هدف مهندسی، کنترل آنها در محدودهای است که عملکرد و ایمنی سازه را مختل نکنند.
مهمترین عیوب و ناپیوستگیهای جوش
تخلخل
تخلخل در اثر حبس گاز در فلز جوش در حال انجماد ایجاد میشود. آلودگی سطح، رطوبت، پوشش نامناسب گاز محافظ یا تنظیم نادرست پارامترها میتواند احتمال تخلخل را افزایش دهد.
عدم ذوب
عدم ذوب زمانی رخ میدهد که اتصال مناسبی میان فلز جوش و فلز پایه یا میان پاسهای جوش ایجاد نشده باشد. حرارت ناکافی، زاویه نامناسب الکترود و آمادهسازی ضعیف اتصال از عوامل احتمالی آن هستند.
نفوذ ناقص
نفوذ ناقص زمانی ایجاد میشود که فلز جوش به ریشه اتصال نفوذ کافی نداشته باشد. طراحی نامناسب شیار، فاصله ریشه نامناسب یا تنظیم نادرست پارامترها میتواند در ایجاد این ناپیوستگی مؤثر باشد.
حبس سرباره
اگر سرباره میان پاسهای جوش بهطور کامل پاک نشود، ممکن است در فلز جوش محبوس شود. تکنیک نادرست جوشکاری و طراحی نامناسب اتصال نیز میتواند به ایجاد آن کمک کند.
بریدگی کناره جوش
Undercut یک شیار در مجاورت پنجه جوش است که میتواند سطح مقطع مؤثر را کاهش داده و تمرکز تنش ایجاد کند.
ترک گرم
ترک گرم معمولاً هنگام انجماد فلز جوش یا در دماهای بالا شکل میگیرد. ترکیب شیمیایی، شکل حوضچه مذاب، تنش انقباضی و حضور فازهای با نقطه ذوب پایین در ایجاد آن مؤثر هستند.
ترک هیدروژنی
ترک هیدروژنی معمولاً به ترکیب سه عامل مرتبط است:
- حضور هیدروژن قابل نفوذ
- ریزساختار مستعد و سخت
- تنش کششی
این نوع ترک ممکن است مدتی پس از اتمام جوشکاری ظاهر شود. کنترل رطوبت الکترود، پیشگرم، کنترل سرعت سردشدن و انتخاب صحیح مواد مصرفی از راهکارهای کاهش خطر آن هستند.
هر ناپیوستگی الزاماً یک عیب مردودکننده نیست. پذیرش یا رد ناپیوستگی باید بر اساس نوع سازه، شرایط سرویس و معیارهای استاندارد پروژه انجام شود.
WPS، PQR و تأیید صلاحیت جوشکار چیست؟
دستورالعمل جوشکاری یا WPS
WPS سندی است که متغیرهای لازم برای اجرای یک اتصال جوشی را مشخص میکند. این سند میتواند شامل اطلاعات زیر باشد:
- فرایند جوشکاری
- جنس و ضخامت فلز پایه
- نوع اتصال
- فلز پرکننده
- جریان و ولتاژ
- قطبیت
- سرعت حرکت
- موقعیت جوشکاری
- دمای پیشگرم
- دمای بینپاسی
- گاز محافظ
- عملیات حرارتی پس از جوشکاری
گزارش تأیید دستورالعمل یا PQR
PQR گزارشی از اجرای نمونه آزمایشی و نتایج آزمونهای انجامشده روی آن است. این گزارش نشان میدهد که اتصال تولیدشده تحت شرایط ثبتشده، الزامات مکانیکی و کیفی تعیینشده را برآورده کرده است.
تأیید صلاحیت جوشکار
آزمون تأیید صلاحیت جوشکار بررسی میکند که فرد توانایی اجرای اتصال مطابق الزامات مشخص را دارد یا خیر.
تأیید WPS، تأیید فرایند و تأیید صلاحیت جوشکار مفاهیم یکسانی نیستند. دامنه اعتبار، متغیرهای اساسی و شرایط آزمون باید بر اساس کد یا استاندارد پروژه تعیین شود.
برای نمونه، ASME BPVC Section IX به صلاحیت فرایندهای جوشکاری، لحیمکاری سخت و اتصال ذوبی و همچنین صلاحیت اجراکنندگان مربوط است. دامنه کاربرد آن باید همراه با کد ساخت تجهیز بررسی شود. مرجع رسمی ASME
آزمونهای غیرمخرب اتصالات جوشی
آزمونهای غیرمخرب برای ارزیابی اتصال بدون تخریب قطعه استفاده میشوند.
بازرسی چشمی
VT اولین و یکی از مهمترین روشهای بازرسی است. بسیاری از ناپیوستگیهای سطحی، مشکلات ابعادی و خطاهای مونتاژ با بازرسی چشمی صحیح قابل شناسایی هستند.
آزمون مایعات نافذ
PT برای شناسایی ناپیوستگیهای باز به سطح در مواد غیرمتخلخل استفاده میشود. این روش میتواند برای مواد آهنی و غیرآهنی به کار رود.
آزمون ذرات مغناطیسی
MT برای شناسایی ناپیوستگیهای سطحی و نزدیک به سطح در مواد فرومغناطیس مناسب است.
آزمون فراصوتی
UT با استفاده از امواج صوتی با فرکانس بالا، امکان شناسایی و موقعیتیابی برخی ناپیوستگیهای داخلی را فراهم میکند. جهت ناپیوستگی، هندسه قطعه، کیفیت سطح و مهارت بازرس بر نتیجه آزمون اثر دارند.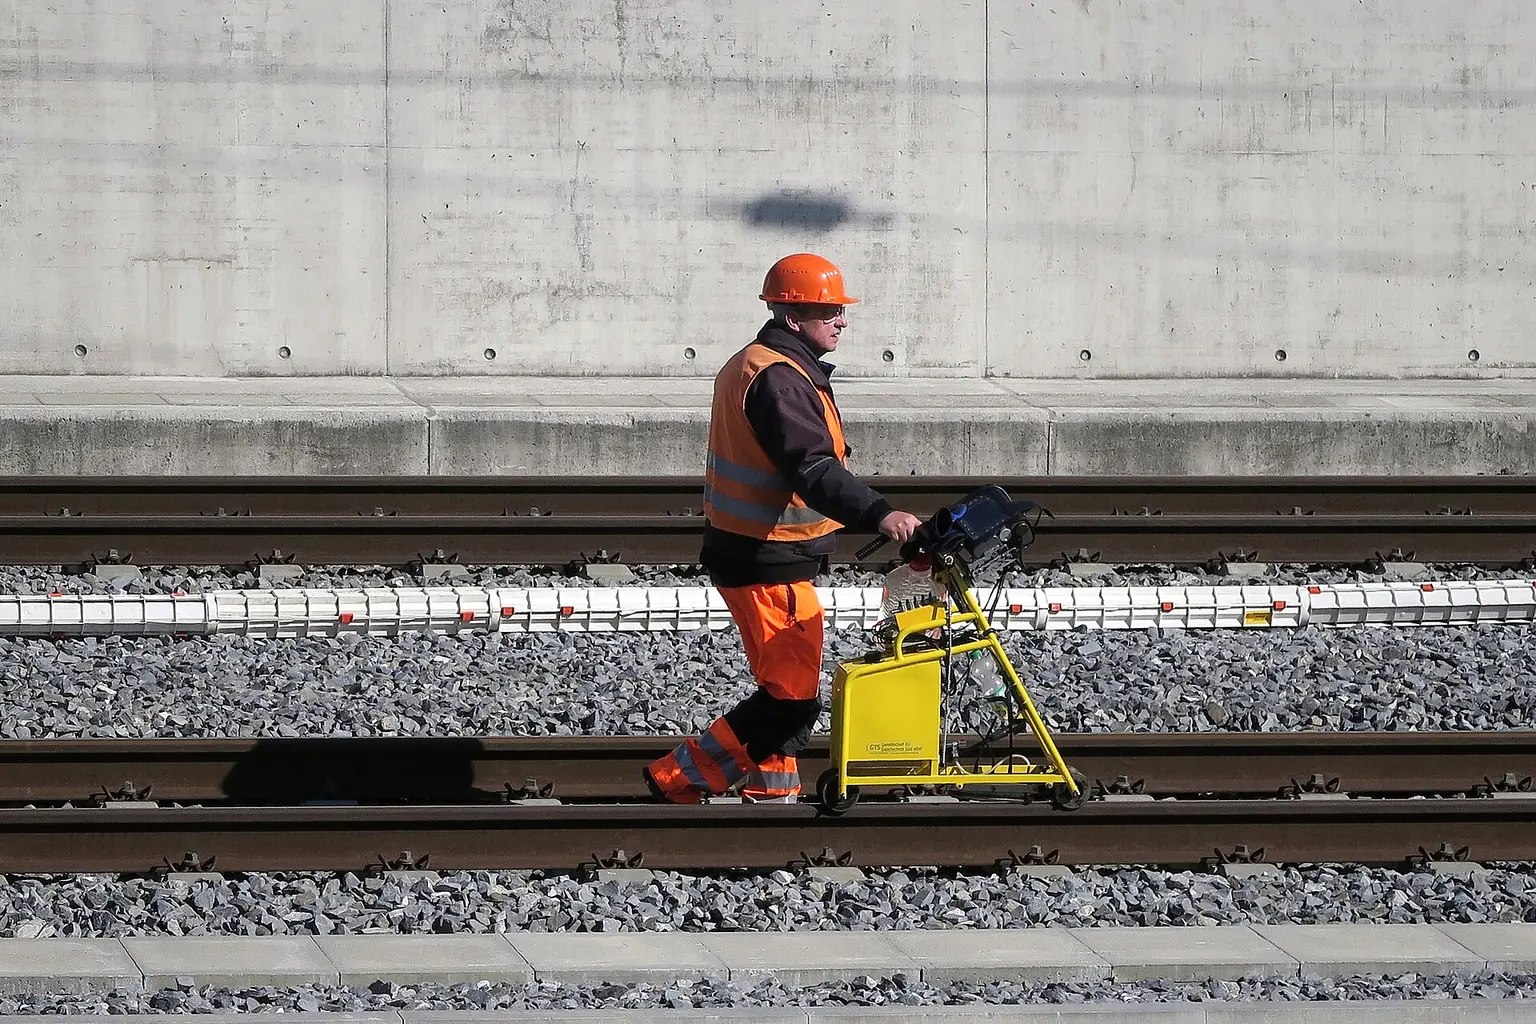
آزمون رادیوگرافی
RT با استفاده از پرتو ایکس یا گاما تصویری از تغییرات ضخامت و چگالی در قطعه ایجاد میکند. این روش در شناسایی برخی ناپیوستگیهای حجمی مانند تخلخل و حبس سرباره مؤثر است.
هیچ روش غیرمخربی بهتنهایی قادر به شناسایی تمام انواع ناپیوستگیها نیست. انتخاب روش باید بر اساس جنس ماده، هندسه اتصال، جهت احتمالی عیب، دسترسی، حساسیت مورد نیاز و استاندارد پروژه انجام شود.
مدرک دانشگاهی مهندسی جوشکاری بهطور خودکار معادل گواهی بازرسی جوش یا گواهی Level II و Level III آزمونهای غیرمخرب نیست. فعالیت حرفهای در این حوزه ممکن است به آموزش، سابقه کار، آزمون و گواهی صلاحیت مستقل نیاز داشته باشد. اطلاعات رسمی گواهیهای ASNT
آزمونهای مخرب اتصال جوشی
برای ارزیابی خواص مکانیکی و متالورژیکی اتصال میتوان از آزمونهای مخرب استفاده کرد:
- آزمون کشش
- آزمون خمش
- آزمون ضربه شارپی
- آزمون سختی
- بررسی ماکروسکوپی
- بررسی میکروسکوپی
- آزمون شکست
- آزمون خستگی
- آزمون مکانیک شکست
انتخاب آزمون به نوع ماده، استاندارد، شرایط سرویس و هدف ارزیابی بستگی دارد.
برای مثال، آزمون سختی عرضی میتواند تغییر سختی از فلز پایه به HAZ و فلز جوش را نشان دهد. این اطلاعات در بررسی خطر تشکیل ساختارهای سخت و مستعد ترک اهمیت دارد.
استانداردهای مهم در مهندسی جوشکاری
استاندارد مورد استفاده باید بر اساس نوع سازه، صنعت، کشور، قرارداد و الزامات کارفرما انتخاب شود. چند نمونه شناختهشده عبارتاند از:
- AWS D1.1 برای جوشکاری سازههای فولادی
- ASME BPVC Section IX برای تأیید فرایند و صلاحیت جوشکاری، لحیمکاری سخت و اتصال ذوبی
- API 1104 برای جوشکاری خطوط لوله و تأسیسات مرتبط
- ISO 3834 برای الزامات کیفیت جوشکاری ذوبی مواد فلزی
- ISO 9606 برای تأیید صلاحیت جوشکاران
- ISO 15614 برای تأیید دستورالعملهای جوشکاری
این استانداردها جایگزین یکدیگر نیستند و نمیتوان یک کد را بدون بررسی دامنه کاربرد برای تمام پروژهها استفاده کرد.
دروس مهم گرایش جوشکاری
عنوان دقیق دروس ممکن است در دانشگاههای مختلف متفاوت باشد، اما دانشجوی این حوزه معمولاً با موضوعات زیر روبهرو میشود:
- متالورژی پیشرفته جوش
- فرایندهای پیشرفته جوشکاری
- انتقال حرارت در جوشکاری
- طراحی اتصالات جوشی
- قابلیت جوشپذیری مواد
- تنشهای پسماند و اعوجاج
- شکست و خستگی اتصالات جوشی
- آزمونهای غیرمخرب
- جوشکاری مواد غیرآهنی
- جوشکاری فولادهای پیشرفته
- جوشکاری حالت جامد
- اتصالات غیرمشابه
- پوششدهی و روکشکاری
- شبیهسازی فرایندهای جوشکاری
- رباتیک و اتوماسیون جوشکاری
نرمافزارهای کاربردی مهندسی جوشکاری
Abaqus
برای تحلیل حرارتی و مکانیکی، محاسبه تنشهای پسماند، اعوجاج و بررسی رفتار اتصال تحت بارگذاری استفاده میشود.
ANSYS
در تحلیل انتقال حرارت، رفتار سازهای و شبیهسازی اثر چرخه حرارتی جوشکاری کاربرد دارد.
Simufact Welding
نرمافزاری تخصصی برای شبیهسازی فرایند جوشکاری، اعوجاج و تنشهای پسماند است.
SYSWELD
برای شبیهسازی رفتار حرارتی، متالورژیکی و مکانیکی فرایندهای جوشکاری و عملیات حرارتی استفاده میشود.
Thermo-Calc
در محاسبات ترمودینامیکی، پیشبینی تعادل فازی و بررسی اثر ترکیب شیمیایی بر تشکیل فازها کاربرد دارد.
JMatPro
برای پیشبینی خواص فیزیکی و مکانیکی مواد بر اساس ترکیب شیمیایی و دما استفاده میشود.
یادگیری نرمافزار بدون شناخت متالورژی، شرایط مرزی و فرضیات مدل کافی نیست. خروجی شبیهسازی باید با دادههای آزمایشگاهی یا اطلاعات معتبر صنعتی اعتبارسنجی شود.
بازار کار گرایش جوشکاری
فارغالتحصیلان این گرایش میتوانند در صنایع زیر فعالیت کنند:
- نفت، گاز و پتروشیمی
- خطوط انتقال
- پالایشگاهها
- نیروگاهها
- ساخت مخازن تحت فشار
- صنایع فولادی
- سازههای فلزی
- خودروسازی
- صنایع ریلی
- کشتیسازی
- تجهیزات دریایی
- صنایع هوافضا
- ماشینسازی
- صنایع دفاعی
- شرکتهای بازرسی فنی
- مراکز تحقیق و توسعه
موقعیتهای شغلی مهندس جوش
- مهندس جوشکاری
- مهندس متالورژی جوش
- مهندس فرایند ساخت
- مهندس کنترل کیفیت
- مهندس تضمین کیفیت
- کارشناس تدوین WPS و PQR
- کارشناس تحلیل شکست
- کارشناس آزمایشگاه جوش
- کارشناس تحقیق و توسعه
- مهندس تولید
- مهندس تعمیرات و بازسازی
- کارشناس اتوماسیون و رباتیک جوشکاری
- بازرس جوش پس از دریافت صلاحیتهای مورد نیاز
مرز میان بعضی از این موقعیتها در شرکتهای مختلف متفاوت است. ممکن است مهندس جوش در یک کارخانه مسئول تدوین دستورالعملها باشد و در شرکت دیگر روی کنترل تولید، بازرسی یا تحلیل شکست تمرکز کند.
انجمن جوشکاری آمریکا نیز برای مهندس جوش و بازرس جوش، مسیرهای حرفهای و گواهیهای جداگانه تعریف کرده است؛ بنابراین مهندسی، اجرا و بازرسی سه مسیر مرتبط اما دارای صلاحیتهای متفاوت هستند. گواهی مهندس جوش AWS و گواهی بازرس جوش CWI
یک مهندس جوش در پروژه صنعتی چه کاری انجام میدهد؟
فرض کنید در ناحیه متأثر از حرارت یک اتصال مربوط به فولاد پرمقاومت ترک مشاهده شده است.
مهندس جوش برای تحلیل مسئله باید مراحل زیر را بررسی کند:
- گواهی و ترکیب شیمیایی فلز پایه را کنترل کند.
- قابلیت جوشپذیری و کربن معادل فولاد را بررسی کند.
- WPS و پارامترهای واقعی ثبتشده حین تولید را مقایسه کند.
- دمای پیشگرم و بینپاسی را بررسی کند.
- حرارت ورودی و سرعت تقریبی سردشدن را ارزیابی کند.
- نوع و شرایط نگهداری الکترود یا سیم جوش را کنترل کند.
- احتمال ورود هیدروژن به اتصال را بررسی کند.
- میزان قیدشدگی و تنشهای ایجادشده در اتصال را ارزیابی کند.
- موقعیت و جهت ترک را با روش غیرمخرب مناسب مشخص کند.
- سختیسنجی و بررسی متالوگرافی انجام دهد.
- سازوکار اصلی ترک را تعیین کند.
- اقدامات اصلاحی برای جلوگیری از تکرار مشکل ارائه دهد.
راهحل ممکن است شامل افزایش کنترلشده پیشگرم، تغییر مواد مصرفی، کاهش هیدروژن، اصلاح ترتیب جوشکاری، بازنگری طراحی اتصال یا تغییر پارامترهای فرایند باشد.
انتخاب راهحل باید بر اساس شواهد انجام شود، نه صرفاً تجربه عمومی یا افزایش دلخواه حرارت ورودی.
مهارتهای ضروری برای ورود به بازار کار
شناخت متالورژی
مهندس جوش باید نمودارهای فازی، استحالههای فازی، عملیات حرارتی، انجماد، مکانیزمهای شکست و رفتار آلیاژها را بهخوبی بشناسد.
نقشهخوانی و علائم جوش
توانایی خواندن نقشههای ساخت، علائم جوش، جزئیات اتصال و تلرانسها برای فعالیت صنعتی ضروری است.
آشنایی با استانداردها
مهندس باید بتواند ساختار یک کد را بشناسد، بندهای مرتبط را پیدا کند و از نسخه معتبر استاندارد استفاده کند.
آشنایی عملی با فرایندها
مشاهده فرایندهای واقعی، شناخت تجهیزات، آمادهسازی اتصال و محدودیتهای محیط کارگاه در تصمیمگیری مهندسی بسیار مؤثر است.
مستندسازی فنی
تهیه WPS، گزارش بازرسی، گزارش عدم انطباق، دستورالعمل تعمیر و گزارش تحلیل شکست به توانایی نگارش فنی نیاز دارد.
زبان انگلیسی تخصصی
بخش مهمی از استانداردها، مقالات، کتابها و مستندات تجهیزات جوشکاری به زبان انگلیسی منتشر میشوند.
آیا گرایش جوشکاری برای من مناسب است؟
این گرایش برای افرادی مناسبتر است که:
- به رفتار مواد در شرایط حرارتی پیچیده علاقه دارند.
- از ترکیب تحلیل علمی و کار صنعتی لذت میبرند.
- به فرایندهای ساخت و تولید علاقهمند هستند.
- توانایی کار دقیق و مسئولانه دارند.
- به حل مشکلات صنعتی علاقه دارند.
- از کارگاه، آزمایشگاه و محیط پروژه استقبال میکنند.
- به استانداردها و مستندسازی فنی علاقهمند هستند.
اگر فقط به کار کاملاً تئوری علاقه دارید یا تمایلی به حضور در محیطهای صنعتی و کارگاهی ندارید، بعضی موقعیتهای شغلی این حوزه ممکن است برای شما مناسب نباشند.
مسیر پیشنهادی یادگیری مهندسی جوشکاری
مرحله اول: تقویت مبانی مهندسی مواد
ابتدا باید مباحث زیر را یاد بگیرید:
- متالورژی فیزیکی
- نمودارهای فازی
- عملیات حرارتی
- خواص مکانیکی
- انجماد
- انتقال حرارت
- شکست و خستگی
مرحله دوم: یادگیری فرایندهای جوشکاری
ساختار تجهیزات، پارامترهای اصلی، مواد مصرفی، مزایا و محدودیتهای فرایندهایی مانند SMAW، GTAW، GMAW، FCAW و SAW را مطالعه کنید.
مرحله سوم: یادگیری متالورژی جوش
اثر چرخه حرارتی بر فلز جوش و HAZ، قابلیت جوشپذیری فولادها، ترکخوردگی و رفتار آلیاژهای غیرآهنی را بررسی کنید.
مرحله چهارم: ورود به استانداردها
یک حوزه صنعتی مشخص انتخاب کرده و کد مرتبط با آن را مطالعه کنید. مطالعه پراکنده چندین استاندارد بدون شناخت کاربرد آنها معمولاً اثربخشی کمی دارد.
مرحله پنجم: کسب تجربه عملی
از کارگاههای ساخت، آزمایشگاههای متالورژی، پروژههای دانشگاهی و دورههای معتبر برای مشاهده واقعی فرایندها استفاده کنید.
مرحله ششم: انتخاب مسیر تخصصی
پس از شناخت مقدماتی میتوانید یکی از مسیرهای زیر را جدیتر دنبال کنید:
- مهندسی فرایند جوشکاری
- متالورژی جوش
- بازرسی جوش
- آزمونهای غیرمخرب
- تحلیل شکست
- شبیهسازی جوشکاری
- جوشکاری رباتیک
- اتصالات مواد پیشرفته
مزایای گرایش جوشکاری
- ارتباط مستقیم با صنایع بزرگ
- تنوع بالای موقعیتهای کاری
- امکان فعالیت در پروژههای ساخت و نصب
- کاربرد همزمان دانش علمی و تجربه عملی
- امکان تخصص در بازرسی و کنترل کیفیت
- امکان فعالیت در تحلیل شکست
- قابلیت ورود به حوزه اتوماسیون و رباتیک
- اهمیت بالا در ایمنی تجهیزات و سازهها
چالشهای گرایش جوشکاری
- نیاز به شناخت استانداردهای متعدد
- مسئولیت بالا در پروژههای حساس
- ضرورت حضور در محیط صنعتی و کارگاهی
- نیاز به تجربه عملی در کنار دانش دانشگاهی
- لزوم دریافت گواهیهای جداگانه برای برخی مشاغل
- تغییر مداوم فناوریها و مواد مصرفی
- حساسیت زیاد مستندسازی و کنترل کیفیت
- احتمال مأموریت و فعالیت در سایتهای صنعتی
آینده مهندسی جوشکاری
مهندسی جوشکاری در حال حرکت به سمت اتصال مواد پیچیدهتر و فرایندهای هوشمندتر است.
مهمترین زمینههای آینده عبارتاند از:
- جوشکاری رباتیک
- پایش برخط کیفیت جوش
- استفاده از بینایی ماشین
- تحلیل دادههای فرایند
- تشخیص عیب با هوش مصنوعی
- جوشکاری لیزری
- اتصال مواد غیرمشابه
- جوشکاری آلیاژهای سبک
- فرایندهای حالت جامد
- ساخت افزایشی قوسی
- مدلسازی چندفیزیکی
- تولید دوقلوی دیجیتال فرایند
با گسترش تولید هوشمند، نقش مهندس جوش از تنظیم تجربی پارامترها به سمت طراحی فرایند، تحلیل داده، شبیهسازی و کنترل خودکار کیفیت حرکت خواهد کرد.
تفاوت مهندس جوش و بازرس جوش چیست؟
مهندس جوش مسئول طراحی و توسعه فرایند، انتخاب مواد، تدوین دستورالعمل و حل مسائل متالورژیکی است.
بازرس جوش وظیفه دارد انطباق عملیات و محصول را با نقشهها، دستورالعملها و استانداردها بررسی کند.
ممکن است یک فرد در طول مسیر حرفهای هر دو توانایی را به دست آورد، اما تحصیلات دانشگاهی مهندسی جوش بهتنهایی جایگزین گواهی بازرسی یا سابقه مورد نیاز آن نیست.
آیا مهندس جوش باید جوشکاری عملی بلد باشد؟
الزام تمام موقعیتهای شغلی این نیست که مهندس بتواند مانند یک جوشکار حرفهای همه اتصالات را اجرا کند؛ اما آشنایی عملی با تجهیزات، تنظیم پارامترها، رفتار حوضچه مذاب و محدودیتهای اجرایی یک مزیت جدی محسوب میشود.
آیا بازار کار جوشکاری فقط به نفت و گاز محدود است؟
خیر. نفت و گاز یکی از بازارهای مهم این رشته است، اما مهندسان جوش در سازههای فولادی، نیروگاه، خودروسازی، صنایع ریلی، کشتیسازی، هوافضا، تجهیزات صنعتی و شرکتهای بازرسی نیز فعالیت میکنند.
آیا برای ورود به بازرسی جوش مدرک جداگانه لازم است؟
در بسیاری از پروژهها، بله. نوع گواهی مورد نیاز به کارفرما، استاندارد پروژه، روش بازرسی و سطح مسئولیت بستگی دارد. پیش از خرید هر دوره باید اعتبار مرجع صادرکننده، پیشنیاز تجربه، شیوه آزمون و پذیرش آن در بازار هدف بررسی شود.
جمعبندی
گرایش جوشکاری یکی از کاربردیترین شاخههای مهندسی مواد است که طراحی اتصال، متالورژی، انتقال حرارت، مکانیک، کنترل کیفیت و استانداردهای صنعتی را به یکدیگر متصل میکند.
مهندس جوش صرفاً ناظر اجرای جوش نیست؛ بلکه باید بتواند اثر فرایند اتصال بر ساختار و خواص ماده را تحلیل کند، دستورالعمل مناسب بنویسد، احتمال ایجاد عیب را کاهش دهد و در صورت بروز شکست، علت اصلی آن را شناسایی کند.
موفقیت در این حوزه به ترکیبی از دانش متالورژی، شناخت فرایند، تجربه کارگاهی، تسلط بر استانداردها و توانایی مستندسازی نیاز دارد.
برای شناخت سایر حوزههای مهندسی مواد، مقاله گرایشهای مهندسی مواد و متالورژی را مطالعه کنید.
اولین نفری باشید که نظر میدهد!